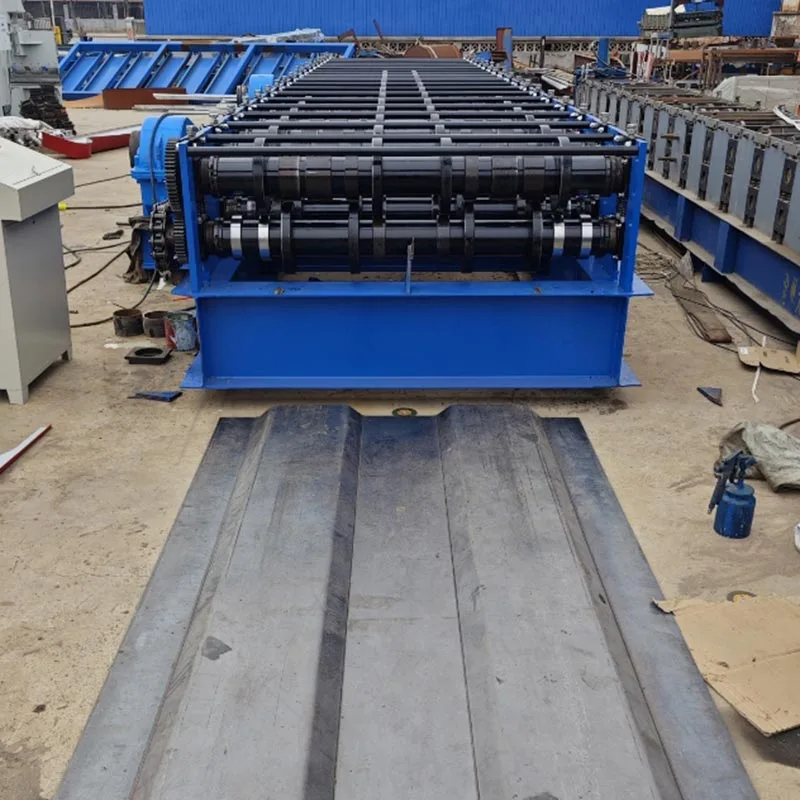
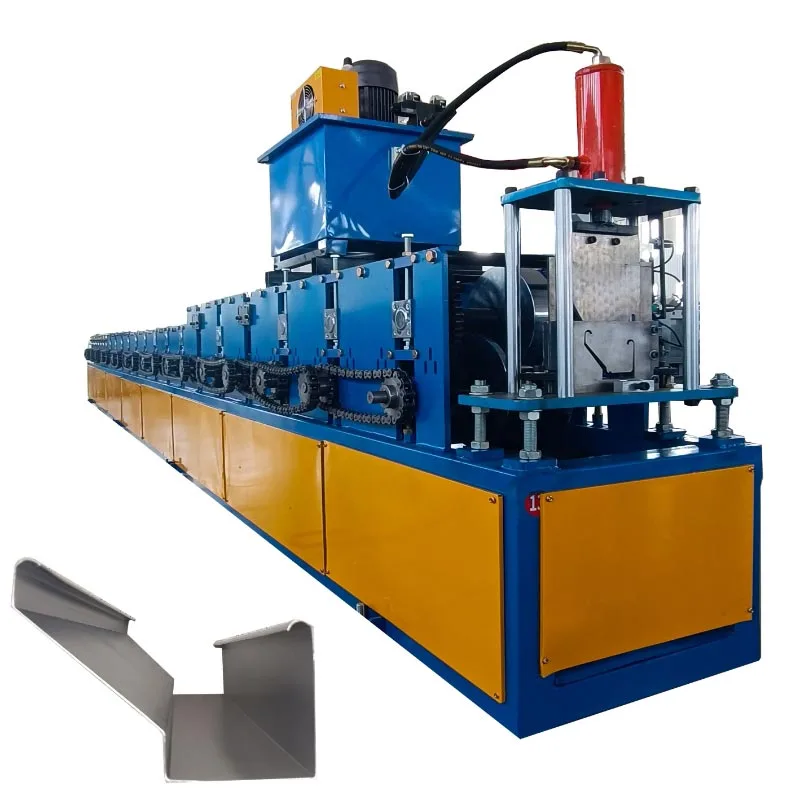
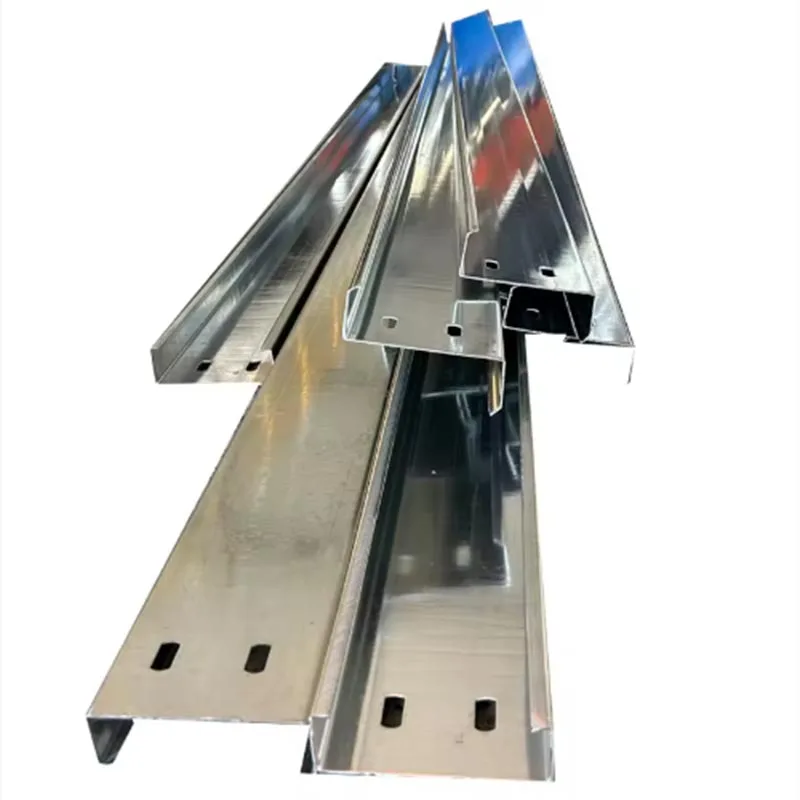
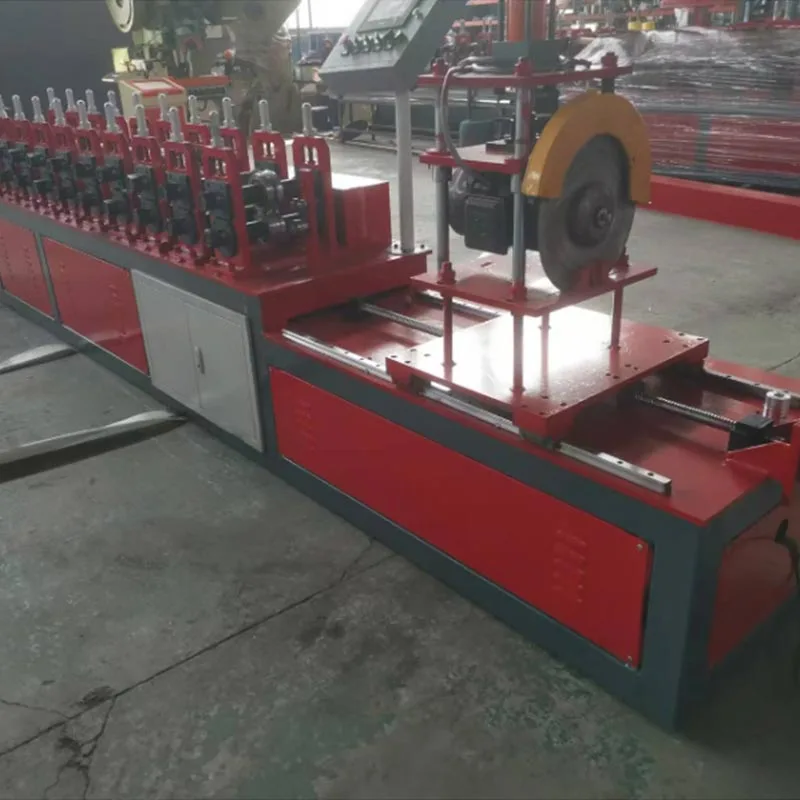
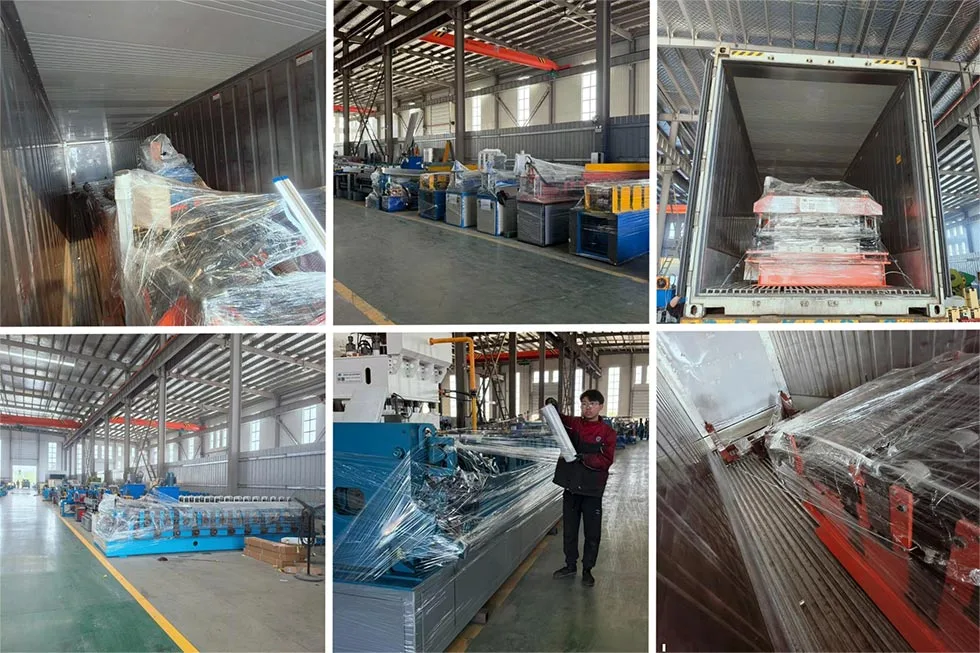
Machine de formage de rouleaux de pannes Sigma de type cassette
Cette machine de formage de rouleaux de pannes Sigma de type cassette produite par Parfu International Trading Co., Ltd. permet la production en grand volume de profilés de cassette, un élément essentiel dans la construction en acier moderne.
La panne est formée d’une seule bande d’acier. Il est laminé à froid
dans une forme spécifique et fermée. Cette forme ressemble à une cassette ou à une section de boîte avec une ouverture étroite. Cette conception
offre une résistance structurelle et une polyvalence exceptionnelles.
Le nom « sigma » vient du profil de la panne. Cela ressemble à la lettre grecque Sigma (Σ). Ce profil est connu
pour sa grande capacité portante. C'est un choix privilégié pour les charpentes de bâtiments robustes.
Cette machine de formage de rouleaux de pannes Sigma de type cassette automatise l'ensemble du processus de formage. Il transforme une bobine plate de
l'acier en une panne finie à haute résistance. Le processus est rapide, précis et efficace. C'est une pierre angulaire de la modernité
ateliers de fabrication de métaux.
Principales caractéristiques et paramètres standard
La structure est rigide et robuste. Il garantit une précision opérationnelle à long terme.
Stations de formage de rouleaux :
Ces machines de formage de rouleaux de pannes Sigma de type cassette disposent de 18 à 24 stations de formage. Avec plus de stations, le
le processus de formage devient plus fluide. Cela devient également plus précis. Cela conduit également à une plus grande précision. Cela se traduit par
un produit de meilleure qualité avec moins de stress résiduel.
Chaque station est équipée de rouleaux en acier allié trempé. Les rouleaux sont usinés avec précision pour façonner progressivement le
métal.
La conception « cassette » comprend souvent une unité de pré-perforation. Cet appareil perce des trous dans la bande d'acier plate avant de la
est formé. Ces trous sont destinés aux boulons et aux vis pendant la construction.
Système d'entraînement :
Un moteur puissant entraîne la machine. Les options d’alimentation courantes sont 15HP, 20HP ou 30HP. Le choix dépend du
épaisseur du matériau et vitesse de production.
Une boîte de vitesses transmet simultanément la puissance à toutes les stations de formage. Cela garantit une synchronisation parfaite.
Système de contrôle :
Un automate moderne agit comme le cerveau de la machine. Il permet une configuration facile. Cela simplifie également le fonctionnement.
L'écran tactile HMI permet aux opérateurs de contrôler les fonctions clés. Ils peuvent saisir des données de production, définir des longueurs et
surveiller l'état en temps réel.
La machine de formage de rouleaux de pannes Sigma de type cassette est équipée d'un encodeur de haute précision qui contrôle le
longueur de coupe, garantissant que chaque panne est précise.
Spécifications matérielles :
Épaisseur du matériau : 1,5 mm à 3,0 mm. Les modèles robustes peuvent gérer jusqu'à 4,0 mm.
Largeur du matériau : La largeur de la bobine entrante est généralement comprise entre 200 mm et 300 mm. Cela dépend de la taille finale du
panne sigma.
Limite d'élasticité : nominale jusqu'à 550 MPa.
Performances de production :
Vitesse de production : Vitesse de fonctionnement : 15 - 25 m/min.
Base d'ajustement : complexité du profil et épaisseur du matériau.
Longueur de coupe : La longueur de coupe peut être réglée selon les besoins. La longueur minimale standard est d'environ 1,5 mètres. Le maximum
la longueur est pratiquement illimitée.
Équipement auxiliaire :
Dérouleur : Un composant obligatoire qui maintient la lourde bobine d’acier. Il alimente le matériau dans la machine de profilage
en douceur.
Table de guidage d'alimentation : elle guide la bande avec précision dans la première station de formage.
Convoyeur post-coupe : Ce système protège les pannes des rayures en les éloignant du coupeur. C'est aussi
permet un empilage soigné.
Quelles sont les caractéristiques de ce produit ?
Cette machine de formage de rouleaux de pannes Sigma de type cassette est plus efficace que les méthodes traditionnelles. Il surpasse également
d'autres profils de pannes.
Résistance structurelle supérieure :
La conception de type cassette crée une section fermée. Cela lui confère un moment d'inertie beaucoup plus élevé. Il peut soutenir
des charges plus lourdes sur des portées plus longues par rapport aux pannes en C ou en Z.
Cette résistance permet un espacement plus large entre les supports de toit. Cela conduit à des économies de matière et à un nettoyage
aspect architectural.
Excellente efficacité de production :
La machine de formage de rouleaux de pannes Sigma de type cassette fonctionne en continu. Il produit des pannes finies en une seule fois
passer. Cela élimine plusieurs étapes de manipulation.
Des vitesses de production élevées permettent de réaliser rapidement des commandes importantes. Cela augmente considérablement le rendement de l’atelier.
Précision et cohérence inégalées :
Chaque panne produite est identique. Le processus de profilage garantit une parfaite précision dimensionnelle dès le premier
mètre jusqu'au dernier.
Cette cohérence simplifie l’ensemble du processus de construction. Les constructeurs peuvent être sûrs que chaque composant s'adaptera
parfaitement.
Économies de matériaux et rentabilité :
La machine utilise des bobines d'acier brut. C'est plus rentable que d'acheter
sections préformées.
La panne Sigma réduit le coût global du projet. Son rapport résistance/poids élevé signifie que moins d'acier est nécessaire pour le
même travail structurel.
Flexibilité opérationnelle :
Avec un changement rapide de rouleau, certaines machines peuvent produire des pannes de différentes tailles. Cela permet à une seule ligne de production de
servir plusieurs projets.
L'automate peut stocker des centaines de recettes de produits différentes. Passer d’une tâche à l’autre est simple et rapide.
Pré-poinçonnage intégré :
Il offre un avantage clé en termes d’efficacité et de précision. Des trous sont percés avant la formation de la panne. Ceci
le pré-poinçonnage élimine le perçage ultérieur, plus lent et moins précis.
Cette fonctionnalité permet d'économiser énormément de temps et de main d'œuvre sur le chantier de construction.
Sécurité et facilité d'utilisation :
Les machines modernes disposent de fonctionnalités de sécurité complètes. Ceux-ci incluent les boutons d'arrêt d'urgence, les protections de sécurité et les défauts
systèmes de détection.
Le système de contrôle automatisé nécessite une intervention minimale de l'opérateur. Cela réduit le risque d’erreur humaine.
Applications principales et cas d'utilisation
Les pannes produites par cette machine de formage de rouleaux de pannes Sigma de type cassette sont polyvalentes. Ils sont utilisés dans un large
gamme de projets de construction.
Bâtiments industriels et commerciaux :
C'est l'application la plus courante. Les pannes Sigma constituent les principales structures de support de toit et de mur pour les entrepôts,
usines et grands magasins de détail.
Leur capacité de charge élevée est idéale pour supporter des tôles de toiture et des isolants lourds.
Structures de grande portée :
Ils constituent le choix idéal pour les grandes structures ouvertes comme les hangars d’avions, les salles de sport et les centres d’exposition.
Bâtiments agricoles :
Les bâtiments agricoles comme les granges et les hangars bénéficient de la robustesse des pannes Sigma. Ils peuvent supporter de lourdes charges de
du grain ou du matériel stocké.
Mezzanines :
Les pannes Sigma sont utilisées pour construire des mezzanines dans les entrepôts et les unités industrielles. Ils fournissent un fort et
structure stable. Cela crée un espace de stockage ou de bureau supplémentaire.
Structures de support pour panneaux solaires :
Le boom des énergies renouvelables repose sur les pannes Sigma. Ils constituent l'épine dorsale essentielle des parcs solaires à grande échelle et
installations sur toit.
Le processus de profilage : un guide étape par étape
La transformation de la bobine en panne finie est une séquence continue et automatisée.
Étape 1 : Chargement de la bobine
Le processus commence par une bobine d'acier sur le dérouleur. Selon le poids de la bobine, un simple mandrin ou un
une unité motorisée est utilisée.
Étape 2 : Lissage et alimentation
Pour garantir une parfaite planéité, la bande passe dans un dispositif de nivellement. Cette étape supprime toutes les courbes ou courbures de
le processus de bobinage.
Étape 3 : Pré-poinçonnage (facultatif mais courant)
L'unité de poinçonnage crée ensuite des trous à intervalles précisément programmés. L'espacement est contrôlé par le PLC. Ceci
est l’étape la plus efficace pour ajouter ces fonctionnalités.
Étape 4 : Le processus de profilage
La bande plate et perforée entre maintenant dans le profileur. Le processus de façonnage commence à la première station.
Le métal prend progressivement sa forme au fur et à mesure de son passage dans la machine. Chaque station effectue une petite et précise
plier.
Une forme parfaite et sans stress est obtenue grâce à un processus lent et contrôlé, qui évite également la fatigue du matériau.
Étape 5 : Couper à la longueur
Une fois la panne entièrement formée, elle continue d’avancer. L'encodeur suit la longueur exacte écoulée.
Lorsque la longueur prédéfinie est atteinte, l'automate envoie un signal. Un système hydraulique de coupure au vol s’active.
L'unité de coupe se déplace à la même vitesse que la panne. Il réalise une coupe nette et sans bavure sans arrêter le
chaîne de production. Le cutter revient alors à sa position de départ.
Étape 6 : Sortie et empilage
La panne coupée à longueur est évacuée sur le convoyeur de sortie.
Une fois collectées par un empileur automatique ou des ouvriers, les pannes finies sont regroupées et préparées pour l'expédition.
Cette machine de formage de rouleaux de pannes Sigma de type cassette établit une nouvelle norme en tant qu'épine dorsale de l'architecture moderne. Il
combine une ingénierie mécanique inégalée avec un cœur numérique intelligent.
Il offre trois avantages essentiels : résistance, précision et rentabilité. Cela le rend idéal pour aujourd'hui
projets industriels de haut niveau. Sa capacité à inclure de manière transparente des étapes de préfabrication, telles que le poinçonnage,
accélère considérablement les délais de construction.
Cet investissement est une décision stratégique qui définit l’avenir d’une entreprise. Il développe les capacités clés du volume,
qualité et compétitivité. Il s’agit sans aucun doute de l’atout fondamental des fabricants avant-gardistes.
Balises actives: Machine de formage de rouleaux de pannes Sigma de type cassette
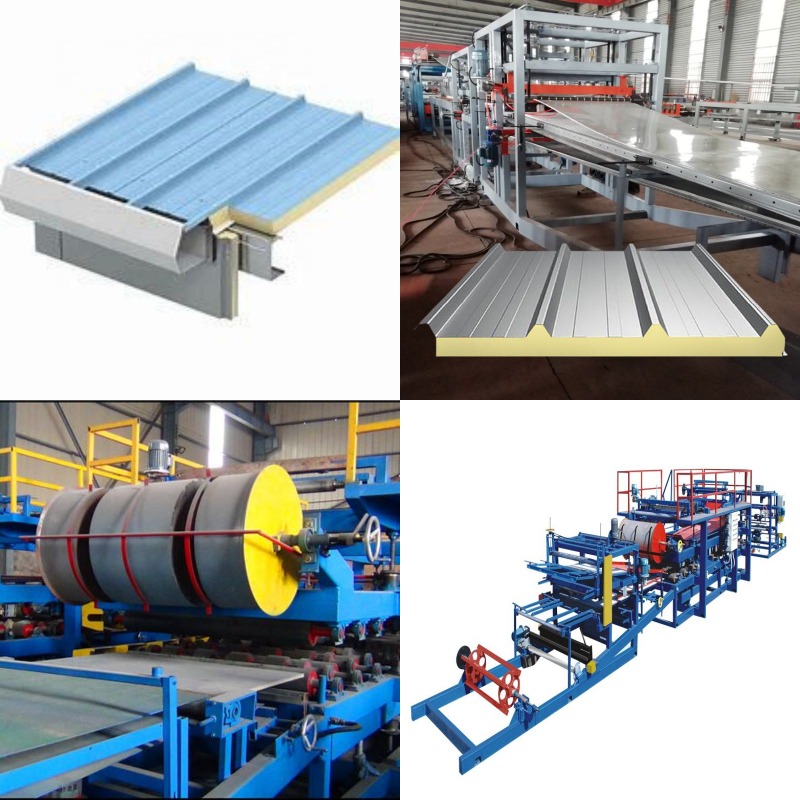
Envoyez une demande à Parfu pour obtenir des informations sur les prix et les projets pour les machines de formage de rouleaux, les machines à panneaux sandwich, les accessoires de machines de formage de rouleaux. Nous garantissons une réponse dans les 24 heures.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.politique de confidentialité