Produits

Produits

Machine de formage de rouleaux d'acier entraînée par boîte de vitesses
  • Machine de formage de rouleaux d'acier entraînée par boîte de vitessesMachine de formage de rouleaux d'acier entraînée par boîte de vitesses
  • Machine de formage de rouleaux d'acier entraînée par boîte de vitessesMachine de formage de rouleaux d'acier entraînée par boîte de vitesses
  • Machine de formage de rouleaux d'acier entraînée par boîte de vitessesMachine de formage de rouleaux d'acier entraînée par boîte de vitesses
  • Machine de formage de rouleaux d'acier entraînée par boîte de vitessesMachine de formage de rouleaux d'acier entraînée par boîte de vitesses

Machine de formage de rouleaux d'acier entraînée par boîte de vitesses

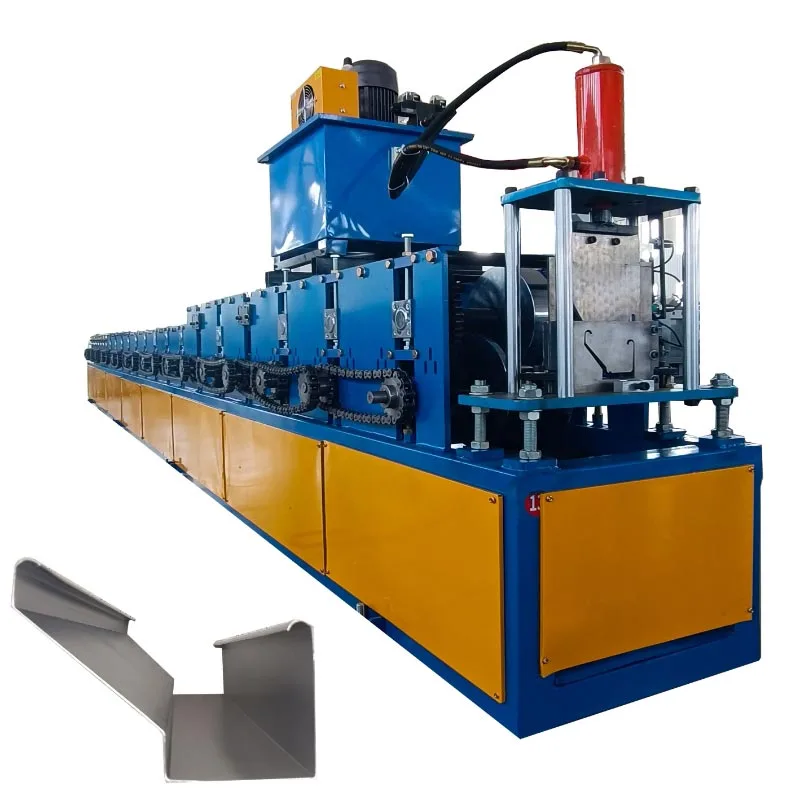
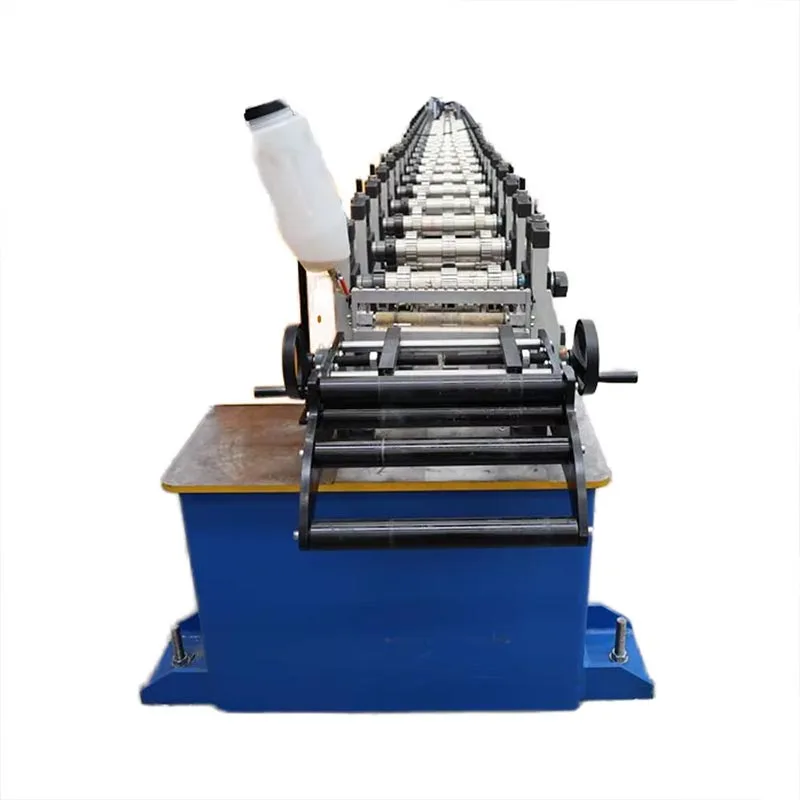
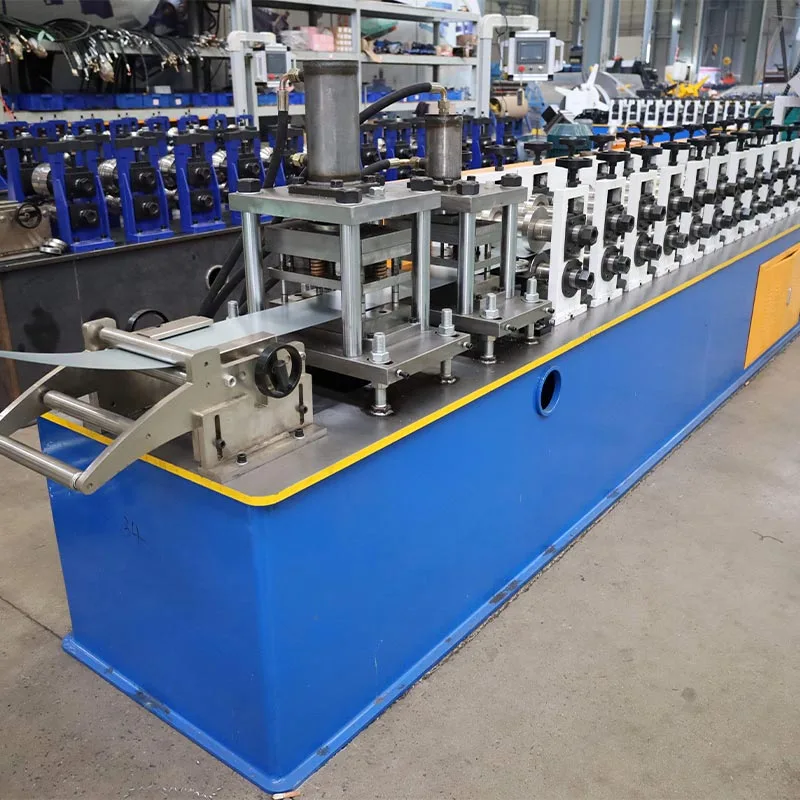
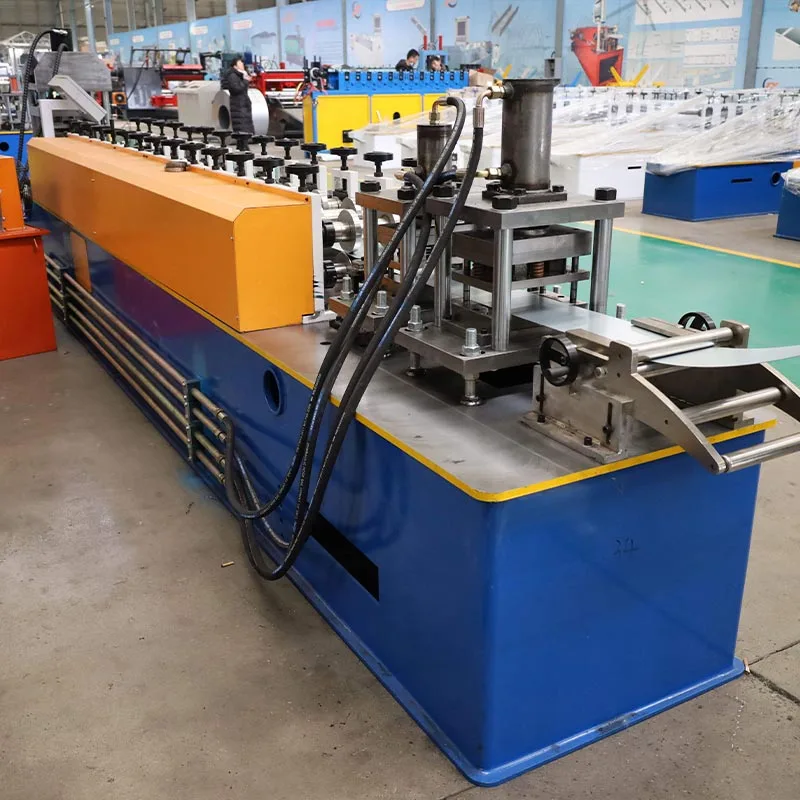
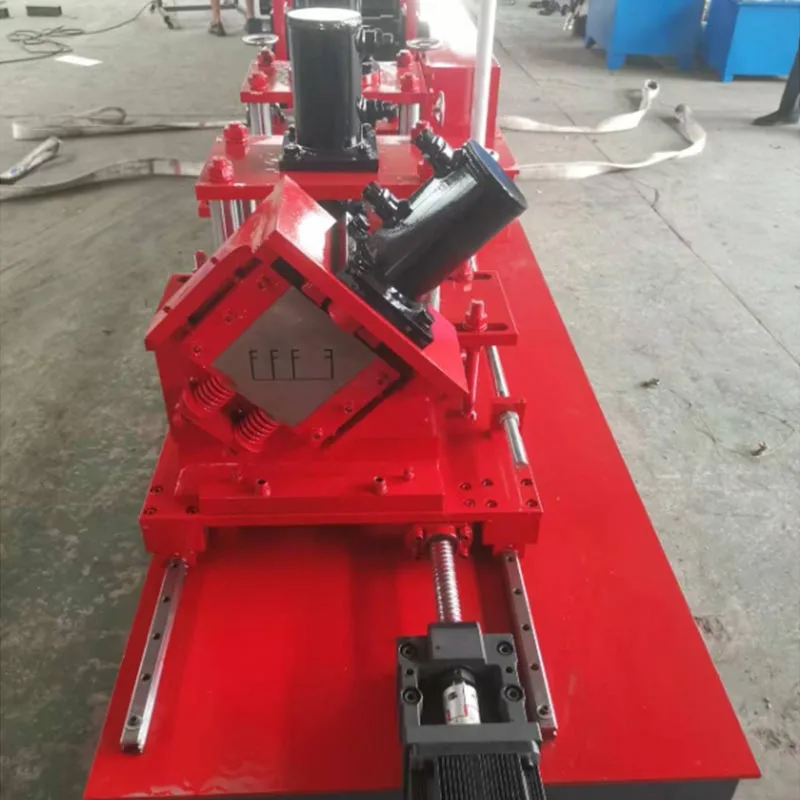
Une machine de formage de rouleaux d'acier entraînée par boîte de vitesses produite par Parfu International Trading Co., Ltd. est une machine industrielle puissante. Il est utilisé dans le secteur de la construction. Cette machine traite des bobines d'acier brut. Elle produit des pièces de construction précises. Ces pièces sont appelées goujons, rails et canaux en acier.

Ils forment le squelette, ou « os de dragon », des bâtiments modernes. Cette machine de formage de rouleaux d'acier entraînée par boîte de vitesses transforme construction. Il remplace le travail manuel lent par une production rapide et automatisée.

Le nom « Gear Box » vient de son système d’entraînement principal. Ce système utilise des engrenages durcis pour offrir une immense résistance, durabilité et bon fonctionnement. Ces machines à charpente en acier à boîte de vitesses peuvent fonctionner pendant de longues périodes sous de lourdes charges. Ils sont les bêtes de somme de la fabrication de charpentes en acier léger (LGS).

Comment ça marche ?

Une machine de formage de rouleaux d'acier entraînée par boîte de vitesses est un système de formage de rouleaux. Il façonne le métal étape par étape de manière continue et automatisée. processus. Ce système transforme la matière première en cadres finis sans s'arrêter.

A. Dérouleur / Dérouleur

C'est le point de départ. Un dérouleur robuste contient la grande bobine d'acier. Il déroule la bobine en douceur et l'introduit dans la machine. De nombreux dérouleurs disposent d'un frein motorisé. Cela garantit une tension constante et contrôlée. nourrir. Cela empêche la bobine de se défaire de manière incontrôlable.

B. Guide d'alimentation et unité de mise à niveau

Cette section guide la bande dans la machine et aplatit sa courbe initiale. Cette courbe doit être supprimée pour que le produit final est droit et dimensionnellement précis.

C. Le laminoir/station de formage

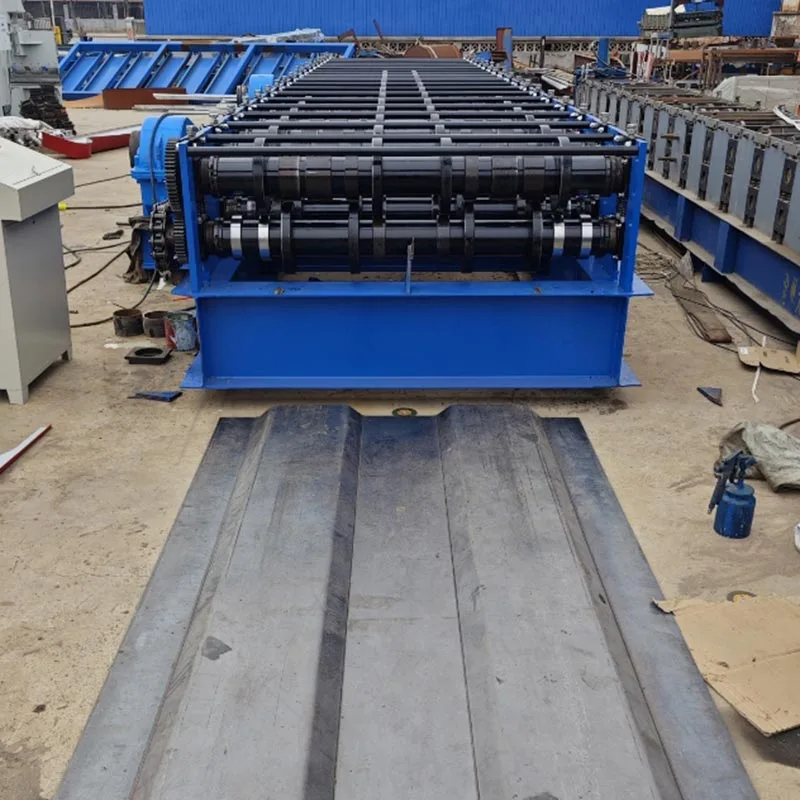
C'est le cœur de la machine. Il se compose d'une série d'arbres roulants appariés. Sur ces arbres, conçus sur mesure des rouleaux de formage (ou matrices) sont montés.

Formage progressif : La bande d'acier passe à travers chaque paire de rouleaux. Chaque station effectue une petite opération incrémentielle plier. Les premières stations pourraient commencer à froisser les bords. Les stations suivantes plient progressivement le métal en un Forme en C, en forme de U ou autre profil complexe.

Entraînement par boîte de vitesses : chaque paire d'arbres dans la station de formage est reliée à un arbre d'entraînement central. Cette connexion est réalisé grâce à une boîte de vitesses robuste. Les engrenages verrouillent tous les rouleaux en parfaite synchronisation. Cela élimine le glissement, garantissant un produit cohérent et de haute qualité.

D. Unité de poinçonnage et d'encochage

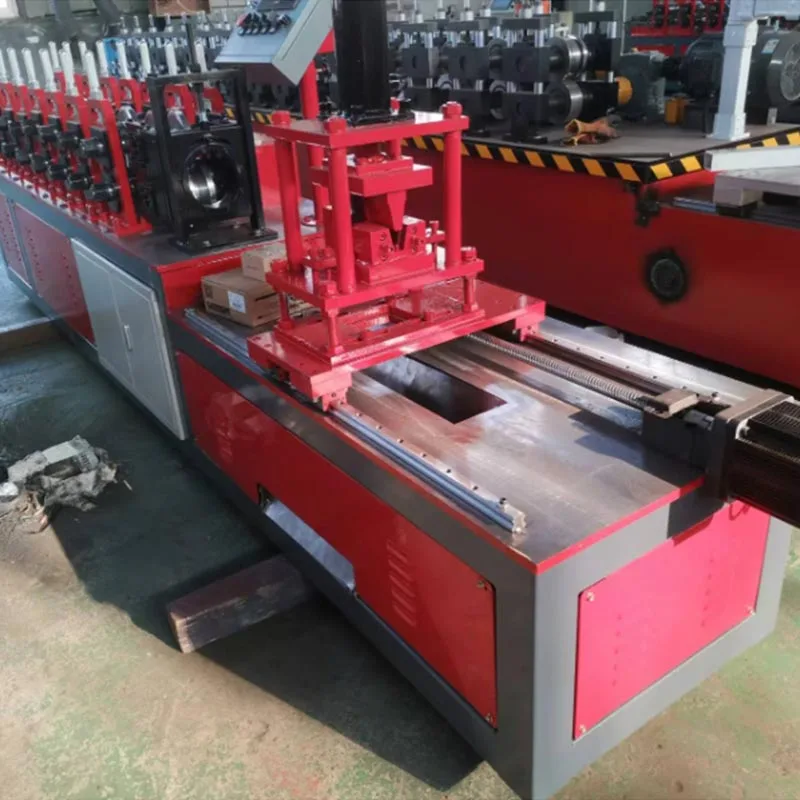
Cette machine de formage de rouleaux d'acier entraînée par boîte de vitesses comprend souvent une station de poinçonnage intégrée. Il utilise des systèmes hydrauliques ou servomoteurs poinçons pour créer des trous dans l'âme du montant. Cela ajoute une fonctionnalité essentielle au-delà de la mise en forme de base. Ces trous sont destinés à câblage électrique, tuyaux de plomberie et conduits mécaniques. Les unités d'encochage peuvent découper des sections aux extrémités du goujons. Cela permet une connexion plus facile aux pistes ou à d’autres composants.

E. Système de coupe

Une fois entièrement formé, l’acier est coupé à longueur. Cela se fait en utilisant l'un des deux systèmes principaux :

Flying Cut-Off : Il s’agit d’un système à grande vitesse. L'unité de coupe se déplace de manière synchrone avec le profil en mouvement pendant le couper. Il revient ensuite à sa position de départ. Cela permet une production continue sans arrêt. C'est idéal pour production à grand volume.

Coupure statique : la machine s'arrête brièvement à chaque coupe. Une cisaille ou une scie hydraulique tranche proprement le profilé. C'est un solution plus simple et robuste, légèrement plus lente.

F. Système de contrôle (PLC et IHM)

Un automate programmable (PLC) est le cerveau de la machine. Un opérateur utilise une interface homme-machine (IHM) écran tactile pour tout contrôler. L'opérateur saisit des paramètres tels que :

Type de profil (par exemple, goujon, rail) 、 Longueur souhaitée 、 Quantité 、 Modèle de perforation et espacement

L'automate exécute ces commandes avec une grande précision. Il gère le dérouleur, les rouleaux, les poinçons et le cutter.

G. Table de sortie / Table de sortie

Au stade final, les pièces coupées à longueur sont évacuées de la machine. Ils sont ensuite soigneusement empilés, prêts pour le regroupement et le transport.

Paramètres et spécifications conventionnels

Spécifications essentielles à considérer :

Épaisseur du matériau (jauge) : elle définit la capacité de la machine en fonction de la plage d'épaisseurs d'acier avec laquelle elle est compatible. avec, généralement 0,4 mm à 2,0 mm (couvrant environ 25 à 12 jauges).

Largeur du matériau : ce paramètre définit la limite pour la bride de goujon la plus profonde. Un montant de 150 mm par exemple nécessite un bobine d'environ 300 mm de large.

Vitesse de formage : indique combien de mètres de profil sont produits par minute (mpm). Les vitesses typiques vont de 15 à supérieure à 45 mpm, directement influencée par la puissance et la conception de la machine.

Stations à rouleaux : le nombre d’étapes de formage détermine directement la précision du produit. Plus de stations permettent une diffusion plus fluide, profils plus complexes. Les machines de base ont 12 à 16 stations ; les modèles avancés en ont 20 ou plus.

Diamètre et matériau de l'arbre : Les arbres doivent être solides et rigides. Les machines de haute qualité utilisent des matériaux solides et à haute teneur en carbone arbres en acier. Ceux-ci sont souvent trempés et rectifiés pour plus de précision et une longue durée de vie. Les diamètres courants sont 65 mm, 70 mm et 80mm.

Matériau des rouleaux : les rouleaux de formage offrent une résistance à l'usure exceptionnelle, obtenue grâce à l'utilisation d'acier allié de haute qualité (Cr12, Cr12MoV) et les durcir à HRC 58-62.

Puissance du moteur principal : il s'agit de la puissance du moteur d'entraînement en kilowatts (kW), qui détermine le couple et le couple de la machine. capacité pour des matériaux plus épais. Les puissances nominales courantes vont de 5,5 kW à 22 kW ou plus.

Système de contrôle : Le système de contrôle se compose du PLC (par exemple, Siemens, Mitsubishi) et de l'écran IHM.

Capacité de poinçonnage : La performance de l'unité de poinçonnage, mesurée par son nombre maximum de trous par minute et son poinçonnage force (tonnage).

Avantages clés

La machine de formage de rouleaux d'acier entraînée par boîte de vitesses offre des avantages substantiels par rapport à la fabrication manuelle et aux cadres alternatifs. systèmes.

Efficacité extrêmement élevée : une machine peut produire des centaines de mètres de charpente chaque heure. Il automatise le travail de dizaines de travailleurs manuels.

Précision et cohérence supérieures : chaque pièce produite est identique. Cela élimine l’erreur humaine. Cela conduit à assemblage sur site plus rapide, plus facile et plus précis. Les bâtiments montent plus droit et plus vrai.

Résistance et durabilité remarquables : le système d’entraînement par boîte de vitesses est incroyablement robuste. Il est conçu pour les travaux lourds, utilisation continue dans des environnements industriels. Il a une longue durée de vie avec un minimum d'entretien.

Grande flexibilité : En changeant le jeu de rouleaux (une « forme de rouleau »), la même machine peut produire différents profils. Un fabricant peut rapidement passer de la fabrication de montants à des rails ou des montants. Cela ajoute une formidable polyvalence de production.

Réduction significative des coûts : l’investissement initial est compensé par un retour puissant. La machine abaisse considérablement les coûts de main-d'œuvre, réduisent le gaspillage de matériaux et accélèrent l'achèvement des projets, augmentant ainsi la rentabilité globale.

Sécurité améliorée : L’automatisation réduit la nécessité pour les travailleurs de manipuler des tôles tranchantes avec des outils. Cela diminue le risque de coupures, de foulures et d'autres blessures en atelier.

Scénarios d'utilisation principaux

Ces machines de formage de rouleaux d'acier entraînées par boîte de vitesses sont essentielles dans toute opération impliquant une charpente en acier légère.

Construction de bâtiments résidentiels : ces machines sont couramment utilisées pour produire des composants pour l'intérieur et murs extérieurs, solives de plancher et fermes de toit dans les immeubles résidentiels et d'appartements.

Construction commerciale : Cette machine est idéale pour produire des composants pour cloisons intérieures, grilles de plafond et murs-rideaux extérieurs dans les bâtiments commerciaux tels que les bureaux, les hôtels, les hôpitaux et les écoles.

Construction industrielle : Pour la construction d'entrepôts, d'usines et d'autres structures industrielles à grande échelle où des travées et des lignes épurées sont nécessaires.

Usines de fabrication d’acier formé à froid (CFS) : ce sont les principaux clients. L'entreprise est spécialisée dans fabrication de panneaux muraux préfabriqués, de fermes et d'autres composants pour l'industrie de la construction.

Construction modulaire et préfabriquée : Il s’agit d’un domaine en pleine croissance. La précision des composants fabriqués à la machine est parfaite pour la construction modulaire hors site, où les panneaux sont construits en usine et assemblés sur site.

Le flux de travail de production

Le processus allant de la matière première au produit fini est un flux rationalisé et continu.

Étape 1 : Commande et programmation

L'opérateur transfère toutes les spécifications de la commande, y compris les dimensions du profil, la longueur, la quantité et le poinçonnage. modèles - depuis le bon de commande directement vers l'automate de la machine à l'aide de l'écran IHM.

Étape 2 : Chargement du matériau

Après qu'un chariot élévateur ait chargé une bobine sur le dérouleur, l'opérateur fait passer l'extrémité avant à travers l'unité de nivellement et dans les premiers rouleaux de formage.

Étape 3 : Configuration de la machine (changement de rouleau – si nécessaire)

Le passage à un profil différent nécessite que l'opérateur change les rouleaux de formage sur les arbres, un processus qui représente l’étape la plus longue d’un changement. Les machines modernes visent à rendre ce processus aussi rapide que possible.

Étape 4 : Le processus de formage et de poinçonnage

L'opérateur démarre la machine. Le dérouleur alimente la bande d'acier. Lors du façonnage, l'unité de poinçonnage crée simultanément des trous préprogrammés.

Étape 5 : Couper à la longueur

Le profil entièrement formé et poinçonné arrive au système de coupe. Un système de coupure volante se déplace avec le profil, effectue une coupe nette et revient à sa position de départ. Le processus est continu.

Étape 6 : Sortie et empilage

Les pièces finies sont transportées, empilées, regroupées et étiquetées, ce qui les rend prêtes à être expédiées.

Étape 7 : Contrôle qualité

Pour garantir une qualité constante, les travailleurs effectuent des contrôles périodiques des dimensions, de la forme et de l'emplacement des trous par rapport à spécifications. Cela garantit l’étalonnage continu de la machine et la conformité aux normes.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

envoyer une demande
Informations de contact
  • Adresse

    Route n°5, zone de développement économique de Botou, ville de Cangzhou, province du Hebei, Chine

Envoyez une demande à Parfu pour obtenir des informations sur les prix et les projets pour les machines de formage de rouleaux, les machines à panneaux sandwich, les accessoires de machines de formage de rouleaux. Nous garantissons une réponse dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter