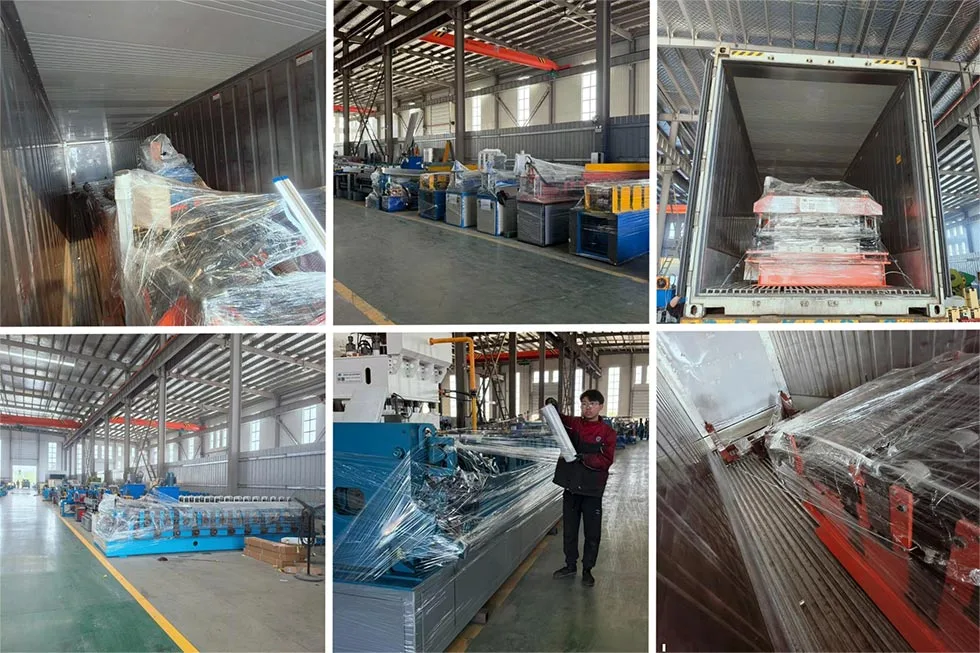
Machine à quille en acier léger, machine deux en un
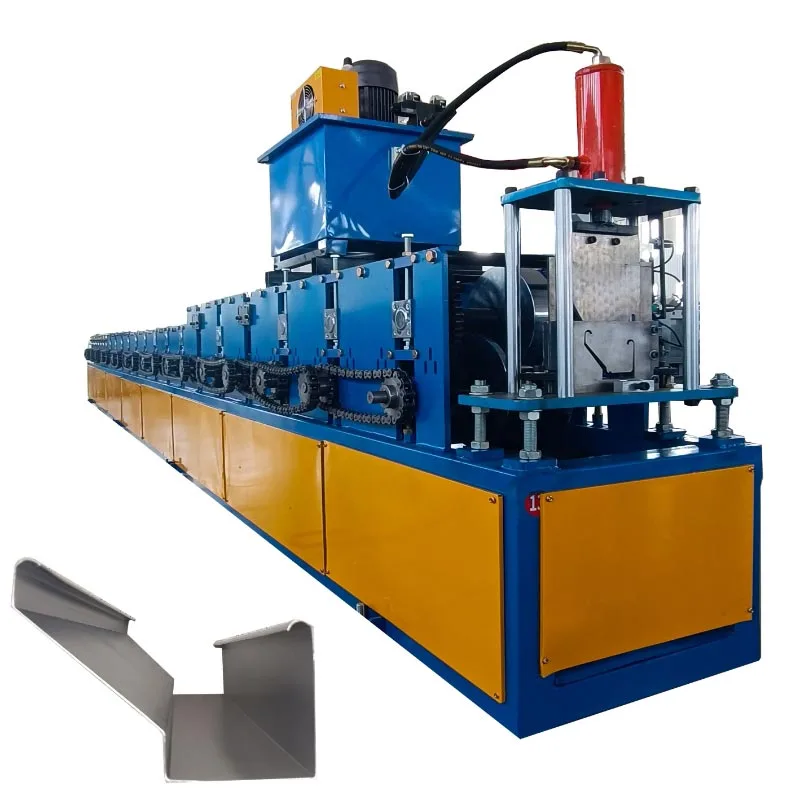
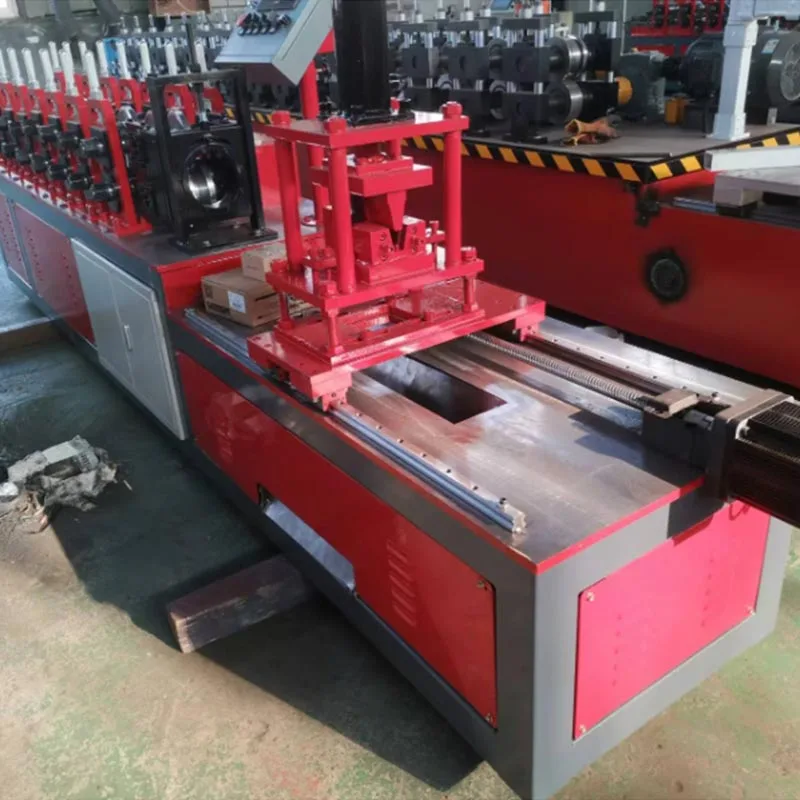
La machine deux-en-un de machine à quille en acier léger produite par Parfu International Trading Co., Ltd. est un équipement industriel avancé. Il est conçu pour le secteur de la construction. Cette machine produit deux composants de charpente essentiels. Il s'agit de poteaux et de chenilles verticaux (également appelés patins supérieur et inférieur ou quille ciel et terre).
Traditionnellement, ces profils nécessitaient deux machines distinctes. Ce nouveau système deux en un combine les deux fonctions. Il
est
une solution très efficace et peu encombrante. La machine deux-en-un de machine à quille en acier léger forme ces composants à partir de
enroulé
bandes d'acier galvanisées. Il fonctionne avec une grande précision et rapidité.
Cette machine est vitale pour la construction moderne de cloisons sèches et de charpente en acier léger. Il
aide
créer le squelette des murs et des plafonds. Sa conception intégrée représente une avancée significative dans la construction
fabrication de matériaux.
Description détaillée
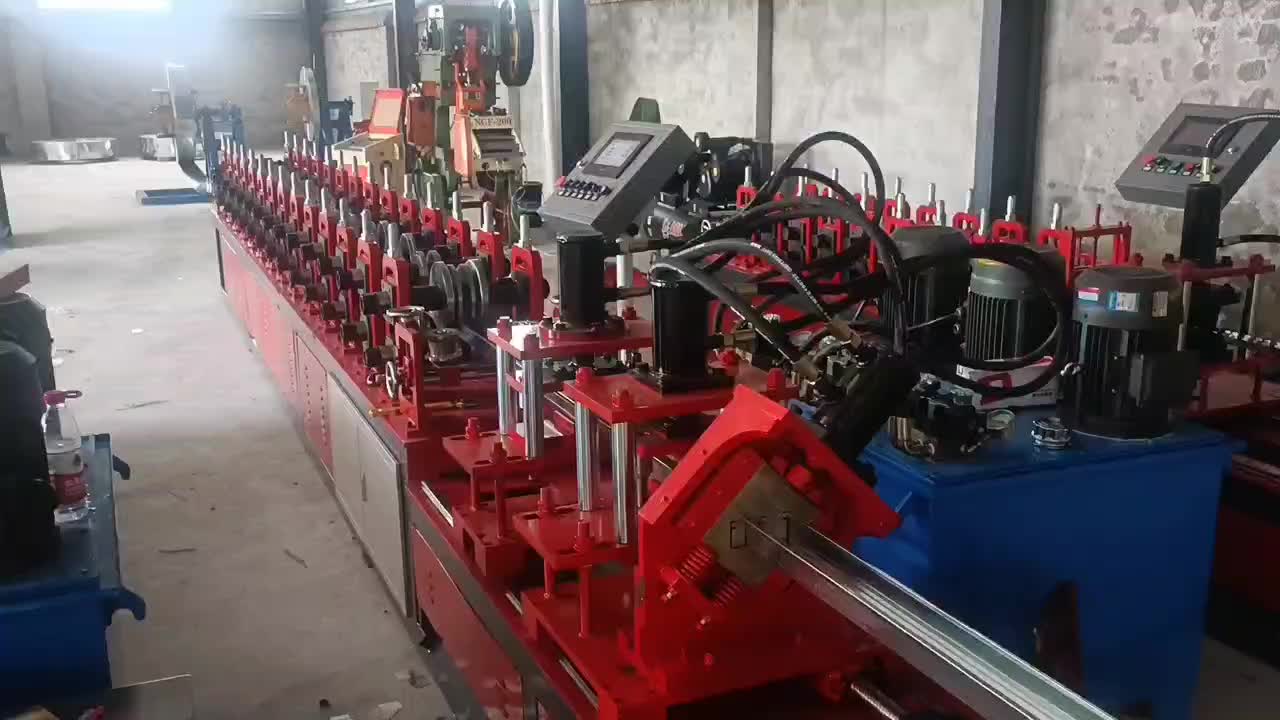
La machine deux-en-un de machine à quille en acier léger est un système complet de profilage. Ce n'est pas une simple machine. Le processus
commence au dérouleur (stand de dévidage). Son travail consiste à maintenir la bobine de matière première et à l'introduire en douceur dans le
chaîne de production.
R. C'est le point de départ.
Il contient la grande bobine de matière première. Le matériau est généralement une bande d’acier galvanisé. Le dérouleur alimente le
dépouiller dans la machine en douceur et de manière cohérente. Il dispose souvent d'un mécanisme de freinage. Cela empêche la bobine de
se déroule trop vite.
B. Guide et dispositif de mise à niveau
Cette unité corrige les courbes et supprime les torsions de la bande d'acier. Il aplatit le matériau avant le formage
processus. Ceci est essentiel pour fabriquer des produits droits et précis.
C. Dérouleur servocommandé (facultatif mais courant)
Il s'agit d'un système d'alimentation sophistiqué. Il utilise un servomoteur pour un contrôle de haute précision. Il tire la matière
vers l'avant dans des longueurs exactes. Ceci est essentiel pour le processus de coupe à longueur. Il garantit chaque goujon et pièce de piste
est la même longueur spécifiée.
D. La station principale de formage de rouleaux
C'est le cœur de la machine. Il se compose d'une série de cages de laminoir. Chaque support est doté d'un ensemble de
rouleaux en acier (matrices). La forme de ces rouleaux est spécifique.
La bande traverse chaque cage consécutive. A chaque étape, les rouleaux courbent progressivement l'acier. Ils le façonnent
dans le profil final. Pour une machine deux en un, cette station est conçue pour former à la fois des profils de goujons et de rails.
E. Mécanisme de changement de profil
C'est la caractéristique principale qui en fait un « deux-en-un ». Il ne s’agit pas de deux machines assemblées. C'est un intelligent
système. La commutation peut être effectuée de deux manières principales :
Changement manuel des rouleaux : L'opérateur change physiquement certains rouleaux dans la station de formage. Cette méthode est
rentable. Il convient aux usines qui n’ont pas besoin de changer de profil très fréquemment.
Commutation automatique/servo : Il s’agit d’un système plus avancé. La machine utilise des servomoteurs pour déplacer certains rouleaux
et hors de position. Le changement se fait via le panneau de commande. C’est rapide et nécessite un minimum de travail manuel.
Cela réduit considérablement les temps d’arrêt entre les cycles de production.
F. Unité de poinçonnage et d'encochage
Les montants nécessitent souvent des trous pour la plomberie et le câblage électrique. Les pistes peuvent avoir besoin d'encoches pour se joindre ou se renforcer.
Cette unité est équipée de poinçons hydrauliques ou pneumatiques. Il crée ces trous et encoches avec une grande précision.
Le modèle de perforation est programmable.
G. Système de coupe
Une fois le profil entièrement formé, il est coupé à longueur. Ceci est généralement réalisé par un volant hydraulique à grande vitesse.
scie à tronçonner. Le coupeur se déplace avec le matériau. Il permet une coupe nette et sans bavure. Puis il revient à son début
position pour la pièce suivante. La longueur de coupe est réglée dans le système de contrôle.
H. Table de sortie et empileur
Les goujons ou chenilles finis sont évacués de la machine. Une table de sortie les reçoit. Souvent, un automatique
l'empileur compte les pièces. Il les regroupe en piles soignées pour faciliter la manipulation et l’expédition. Cela automatise la finale
étape du processus.
Paramètres standards
Les paramètres de ces machines à quille en acier léger deux-en-un peuvent varier selon le fabricant et le modèle. Voici des exemples typiques
spécifications:
Paramètre
Gamme de spécifications
Remarques
Épaisseur du matériau
0,4 mm - 1,2 mm
Généralement 0,5 mm, 0,6 mm, 0,8 mm pour la plupart des applications.
Largeur du matériau
100 mm - 200 mm
Il s'agit de la largeur de la bobine d'acier.
Dimensions du produit fini
- Profondeur des goujons
50mm - 150mm
Tailles courantes : 50 mm, 75 mm, 100 mm, 150 mm.
- Largeur de piste
Correspond à la profondeur des montants
La piste est conçue pour s'adapter parfaitement au goujon.
Vitesse de production
15 à 45 mètres par minute
La vitesse dépend de la complexité du profil et du modèle de machine.
Stations de formage de rouleaux
18 à 25 postes
Un plus grand nombre de stations permettent un formage plus fluide et plus précis.
Puissance du moteur principal
10 CV - 25 CV
Alimente les stations de profilage.
Système de contrôle
Automate avec écran tactile
Des marques comme Siemens, Mitsubishi ou Allen-Bradley sont courantes.
Précision de coupe
± 0,5 mm
Très haute précision pour des longueurs de pièces constantes.
Avantages clés
Elle combine deux fonctions mais nécessite moins d’espace que deux machines distinctes. Cela signifie une empreinte plus petite et
des coûts considérablement réduits pour l’espace au sol, l’installation et l’entretien.
C'est une machine au lieu de deux. Cela permet d’économiser beaucoup d’espace au sol dans l’usine.
L’investissement initial est inférieur à l’achat de deux machines distinctes.
Cela réduit les coûts d’électricité et de maintenance.
Haute flexibilité et changement rapide :
Les producteurs peuvent facilement basculer entre la fabrication de crampons et de chenilles.
Cela leur permet de répondre rapidement aux demandes du marché.
La commutation automatique garantit des changements fluides et rapides. Cela réduit les temps d’arrêt au minimum absolu.
Qualité de production supérieure :
La conception intégrée garantit que les profils des goujons et des rails sont parfaitement adaptés. Cela se traduit par un meilleur ajustement,
cadre de construction plus solide. Le processus de profilage crée un produit cohérent et de haute qualité.
Économies de main d’œuvre et facilité d’utilisation :
Une machine ne nécessite qu'un ou deux opérateurs. Le processus automatisé réduit le besoin de main-d'œuvre hautement qualifiée.
Le système de contrôle PLC rend l’opération simple et intuitive.
Productivité globale accrue :
L’ensemble du processus, de la bobine à la palette finie, est un parcours continu et hautement optimisé. Cette intégrée
Cette approche offre une augmentation significative de la productivité globale.
Des vitesses élevées et des temps d'arrêt minimes conduisent à un rendement plus élevé par équipe.
Cela augmente la capacité et la rentabilité du fabricant.
Scénarios d'application
Cette machine deux-en-un de machine à quille en acier léger est spécialisée dans la fabrication des composants de base pour une gamme de
systèmes constructifs.
Cloisons de séparation intérieures :
Elle produit les montants et les rails pour les murs non porteurs à l'intérieur des bâtiments. Ceux-ci sont utilisés dans les bureaux, les hôtels,
les hôpitaux et les appartements résidentiels.
Plafonds suspendus :
La polyvalence de la machine s'étend à la fabrication précise des glissières principales et des angles de mur pour les grilles de plafond suspendu.
systèmes.
Charpente en acier léger (LGSF) :
Dans la construction moderne, des bâtiments entiers sont constitués de charpentes en acier formé à froid. Cette machine est spécialisée pour
produire les charpentes murales nécessaires à ces structures.
Fabricants de matériaux :
Les principaux utilisateurs sont des usines spécialisées dans la production de profilés de quille légers en acier pour le marché de la construction.
Ils fournissent ces matériaux aux entreprises de construction et aux distributeurs.
Flux de travail de production
Le fonctionnement de la machine deux-en-un Light Steel Keel suit une séquence claire et logique.
Étape 1 : Préparation et configuration
Placez une bobine d'acier galvanisé sur le dérouleur. L’opérateur doit alors le verrouiller solidement en position. Le
l'extrémité avant de la bande est introduite manuellement à travers le guide et dans le premier poste de formage. Sur le panneau de commande,
l'opérateur sélectionne le profil souhaité (haras ou piste). L'opérateur définit la longueur, la quantité et la quantité requises.
détails de pointage pour configurer le travail.
Étape 2 : Processus de profilage
Le moteur principal démarre. Les rouleaux de chaque station commencent à tourner. La bande d'acier est tirée à travers la machine. Il
passe par chaque poste de formage. La forme est progressivement pliée pour obtenir la forme finale en C (goujon) ou en U (piste).
profil. Si la machine est équipée d'un commutateur automatique, les rouleaux correspondants s'ajustent automatiquement au profil sélectionné.
Étape 3 : Poinçonnage et entaillage
Au fur et à mesure que le profil formé avance, il passe sous l'unité de poinçonnage. Les poinçons hydrauliques descendent. Ils créent
des trous précis dans l'âme des goujons ou des encoches dans les rails. Cela se produit dans un mouvement continu.
Étape 4 : Couper à la longueur
Le profil entièrement formé et poinçonné continue jusqu'à la zone de découpe. Un capteur détecte l'avant du profil. Le
Le dérouleur servo garantit que la longueur correcte a été alimentée. La scie à tronçonner volante se fixe sur le profilé. Ça bouge
avec ça. La lame de scie permet d'effectuer une coupe nette et carrée. Une fois la coupe terminée, la scie se rétracte automatiquement et
revient à sa position d'origine précise.
Étape 5 : Sortie et empilage
Le montant ou la piste fini est acheminé vers la table de sortie. Un compteur automatique suit la production, et une fois par
La quantité prédéfinie est atteinte, le mécanisme d'empilage les forme en un paquet soigné. Ce bundle est alors prêt pour
cerclage et retrait.
Étape 6 : Changement et répétition
Changer de produit est simple : l'opérateur sélectionne le nouveau profil sur l'IHM. La machine s'ajuste automatiquement ou
guide l'opérateur tout au long du changement. La production se répète ensuite pour le nouveau lot.
Plus qu'une machine, la machine deux-en-un Light Steel Keel Machine est une mise à niveau stratégique : une flexibilité inégalée, une
réduction des coûts et garantie de haute qualité. En automatisant la production de goujons et de chenilles, il permet aux fabricants de répondre
demande mondiale de manière rentable, ce qui en fait la technologie définitive pour la fabrication efficace de charpentes en acier léger.
Balises actives: Machine à quille en acier léger, machine deux en un
Envoyez une demande à Parfu pour obtenir des informations sur les prix et les projets pour les machines de formage de rouleaux, les machines à panneaux sandwich, les accessoires de machines de formage de rouleaux. Nous garantissons une réponse dans les 24 heures.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.politique de confidentialité